
新闻中心
移印机工作原理是什么?钢板、胶头、油墨的四步转印全过程


很多人第一次看移印机工作会觉得"像变魔术"——一块钢板、一个软胶头、一滩油墨,图案从钢板上被粘下来,再"贴"到各种奇形怪状的工件上,弧度、凹槽、斜面都能印。这背后的原理其实不复杂,但每一步都有它必须满足的条件,弄懂这四步转印逻辑,再调机、选胶头、排故障就不会只靠"试"。
很多人第一次看移印机工作会觉得"像变魔术"——一块钢板、一个软胶头、一滩油墨,图案从钢板上被粘下来,再"贴"到各种奇形怪状的工件上,弧度、凹槽、斜面都能印。
这背后的原理其实不复杂,但每一步都有它必须满足的条件。弄懂这四步转印的逻辑,再调机、选胶头、排故障,就不会只靠"试"。
一、先定个位:移印属于"间接凹版印刷"
印刷行业有个基本分类法:按印版分平版、凸版、凹版、孔版。丝网印刷属于孔版——油墨透过网孔漏下去;移印属于凹版——图案刻在版的凹槽里,先把凹槽填满墨,再把墨取出来印。
但它又不是直接凹印。直接凹印是版直接压在纸上(比如钞票、画册的凹印),移印多了一层"中间载体"——硅胶胶头。版不碰工件,胶头先在版上取墨,再把墨压到工件上。所以它的全称是"间接凹版印刷":版是凹的,印是间接的。
就是这层"间接",让移印能干丝印干不了的活:胶头是软的、能变形,可以贴到弧面、斜面、凹凸面上;如果让硬钢板直接压工件,只有完全平的面才能印。
二、一次印刷,四步走完
不管是单色还是多色、手动还是全自动,只要叫移印机,核心动作都是这四步循环:
- ● 制版:在薄钢板上用感光蚀刻的办法,把要印的图案刻成凹槽,凹槽深度通常控制在24—28微米之间。
- ● 上墨与刮墨:油墨铺满钢板表面、填满凹槽,然后一把钢刮刀把钢板表面多余的墨刮干净,只剩凹槽里留着墨。
- ● 胶头取墨:硅胶胶头下压到钢板上,靠自身变形贴合图案区域,把凹槽里的油墨粘到胶头表面。
- ● 转印:胶头抬起、移动到工件上方再次下压,这一次胶头上的油墨会粘到工件表面,完成图案转移。
四步一个循环,机器每转一圈就是一个印刷周期,单色机一个周期印一个色,多色机多个胶头依次取墨、分开压下或是多个胶头同进取墨,一次压下,或者多工位轮转。
24—28μm
60A—70A
胶头高度1/3
4-6um
三、关键机理:油墨为什么会"跟胶头走",又"离开胶头"
这是整篇最核心的一问。胶头压到钢板上,墨从钢板凹槽粘到胶头上;再压到工件上,墨又从胶头粘到工件上。油墨为什么"两次叛变"?
答案在两个字:溶剂挥发带来的粘性变化。刚从凹槽里出来的油墨,表层溶剂接触空气后会迅速挥发一小部分,形成一层略有粘性的表面膜,这层膜对硅胶的附着力大于对钢板凹槽的附着力——所以墨"跟胶头走"。
胶头从钢板抬起、移动到工件上方这一小段时间里(通常不到一秒),溶剂继续挥发,墨层表面的粘性进一步变化。当胶头再次下压接触工件,这时候油墨对工件表面的附着力大于对硅胶表面的附着力——所以墨"离开胶头",完整留在工件上。
两次附着力的大小关系,是移印能不能印成的根本。任何一个环节破坏了这个顺序——比如油墨干太快导致墨层在胶头上结皮、胶头表面有油污导致附着力不够、工件表面有脱模剂导致墨粘不上——都会出现漏印、残缺、粘不牢的问题。
四、钢板:图案的"母版",深度是关键
移印用的钢板是一块薄的工具钢片,表面经过精细抛光,图案通过感光胶曝光、三氯化铁蚀刻做成凹槽。凹槽深度是最核心的参数:深度决定了每次能存多少墨,也直接决定印出来的墨层厚度。
- ● 精细图案、小字、细线:用浅蚀刻,深度控制在18—22微米,墨层薄、边缘锐利。
- ● 普通图案、色块:常规深度24—28微米,通用性最好。
- ● 大面积实底、粗线条:可以做到30—35微米,存墨量大、墨色厚实,但太深容易出现糊版。
蚀刻不是越深越好。太深的凹槽刮刀刮不干净,表面会留残墨、出现脏版;而且胶头下压时无法完全把凹槽深处的墨粘出来,反而会印不实。钢板的平整度、抛光质量、感光胶涂布均匀度,都会直接影响最终印刷效果。关于钢板制作的详细流程,可以看这篇:移印钢板制作的七步法则。
五、胶头:为什么非用硅胶不可
胶头的作用有两个:一是通过自身弹性变形贴合不同形状的工件表面,二是作为中间载体完成取墨和释墨这两次转移。这两个功能,决定了胶头材料必须同时满足两个看似矛盾的条件——既要能粘住墨,又要能让墨干净地脱落。
加成型硅橡胶是目前唯一能同时满足这两个条件的材料:它表面能适中,对溶剂型油墨有良好的临时吸附力,但又不会和油墨发生化学反应、不会让墨层永久粘在表面;同时它弹性好、可反复变形上百万次不裂、耐溶剂、不膨胀。别的橡胶材料要么粘死墨、要么不沾墨、要么泡几次油墨就溶胀变形。
胶头的形状设计有个通用原则:顶端略尖、侧面朝中心倾斜。尖顶是为了下压时先接触中心点、向四周排开空气避免气泡;倾斜的侧面是为了让受压时变形均匀,图案不被拉变形。不同工件配不同弧度、不同硬度的胶头,是异形件印刷的核心设计内容。
六、供墨:油盅和油盘,两套并存的方案
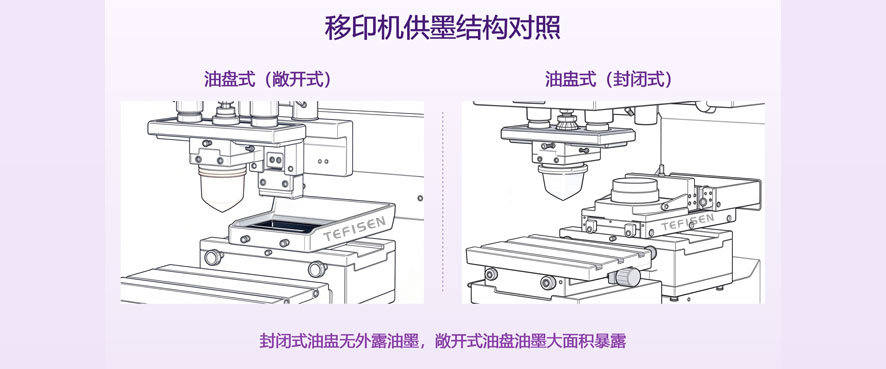
给钢板上墨有两种主流结构,行业里叫"油盘"(敞开式)和"油盅"(封闭式),两种都是移印机的标准配置,各自有适用场景。
油盘式是早期的经典结构:钢板下方有个敞开的墨槽,油墨装在里面,一个上墨辊来回滚动把墨涂到钢板表面,刮刀随后刮净。优点是结构简单、加墨方便、观察墨色直观、成本低;缺点是油墨大面积暴露在空气中,溶剂挥发快、气味大,长时间印刷需要频繁补稀释剂,浓度容易波动,对环境和操作员不太友好。
油盅式是用一个倒扣的陶瓷环或钨钢环杯子,杯口紧贴钢板表面,油墨密封在杯内,杯子在钢板上来回滑动,杯口的环同时起到"上墨"和"刮墨"的作用。优点是密封好、溶剂挥发少、省墨、气味小、长时间跑墨色稳定,适合批量生产和环保要求高的场景;缺点是结构复杂、油盅环是易损件、成本高,加墨换色不如油盘方便。
两种方案没有绝对好坏:小批量、多品种、频繁换色,油盘更灵活;大批量、长时间连续跑、对环保和一致性要求高,油盅更合适。两种结构的详细对比,可以看这篇:油杯移印机VS油盆移印机。
七、回到开头:为什么移印能印丝印印不了的地方
原理层面的差别一句话就能说清:
- ● 丝印:印版是平的网版、刮墨板是硬的,油墨是漏下去的——只有当网版和工件完全平行接触时才能印好,所以丝印擅长平面和微曲面,对弧面、深腔、异形面无能为力。
- ● 移印:印版是钢板不碰工件,中间隔着一层软硅胶胶头,胶头可以随工件形状变形——弧面、球面、斜面、凹槽,只要胶头形状能做对、能贴合,就能印。
所以两种工艺不是替代关系,是互补:大平面、大面积色块、厚墨层,丝印效果更好;异形面、小面积精细图案、不规则工件,移印更合适。
八、懂原理,能解决哪些实际问题
车间里最常见的几类故障,按原理反推就能快速定位原因,不用挨个试:
- ● 图案残缺、边缘漏墨:先查胶头弧度是否贴合工件、胶头表面有没有油污;再查钢板蚀刻深度是否够、刮刀有没有刮净残墨;最后查油墨干速是不是太快导致在胶头上提前结皮。
- ● 图案拉长、变形:多半是胶头下压量太大、变形过度;或者胶头形状不对、接触顺序不对,图案被横向拉伸。
- ● 墨色前后不一、越印越浅:油盘机大概率是溶剂挥发太快、油墨粘度升高;油盅机检查油盅环是否磨损漏墨。
- ● 气泡、针孔:多是胶头下压时空气没排净,换尖顶胶头、减慢下压速度、调整接触角度。
九、德辉盛在移印设备上的能力
德辉盛TEFISEN从2003年开始做特种印刷设备,移印机是核心产品线,覆盖单色到多色、手动到全自动、油盘到油盅全系列。胶头、钢板、油墨耗材都是自己的模具房和配方在做,从设备到耗材到工装夹具全套配套。
对于异形工件,我们可以按工件外形设计胶头形状、做专用蚀刻钢板、配合定制夹具,从打样到量产整套方案输出。常规工件48小时内出方案,支持寄件打样试印。
移印机的原理本身不复杂,真正决定印刷效果的,是每一个环节的参数匹配——钢板深度、胶头形状硬度、油墨粘度、压力速度,四步里任何一步不对,效果都会打折扣。有异形工件、复杂工况印刷需求,可以直接寄件过来打样验证。
结尾
移印本质上是一套"两次附着力转移"的系统:靠溶剂挥发让油墨在胶头和工件之间完成两次接力,靠软胶头的变形适配各种异形面,靠蚀刻钢板精确控制墨量。四步循环,每一步都有清晰的物理逻辑,调机不是靠"试手感",是靠看懂每一步的机理。
如果你手上有特殊工件要印、或者现有设备印刷效果不稳定,可以把工件信息发过来——材质、外形、印刷内容、精度要求。我们可以给出设备选型、胶头钢板配置建议,也可以先寄件打样看实际效果。
常见问题
Q:移印机一次能印几个颜色?
常规机型从单色到六色都有,多色机通过多个胶头依次取墨、一次转印,或者多工位轮转实现。一般来说颜色越多、对位精度要求越高,设备结构越复杂。
Q:移印的墨层厚度一般是多少?
常规移印转印后的干墨层厚度在4—20微米之间,具体取决于钢板蚀刻深度和油墨粘度,比丝印墨层薄,所以遮盖力不如丝印,但精细度更高。
Q:移印机最快印刷速度是每小时多少个?
单色全自动移印机单工位通常在1200—1800次/小时,多色多工位机型产能更高,但实际速度取决于工件上下料方式、油墨固化速度,以及工件形状复杂度。