
新闻中心
异形移印胶头怎么设计?弧面、深腔、多侧面工件的选型逻辑


有客户拿来一个弧面带深腔的工件,要印在腔底。先用通用圆形胶头试,结果中间实、两边虚,还蹭到了腔口。一连换了三家胶头,情况没多大改变。问题通常不在胶头本身的质量,而在形状没和工件对上。移印胶头靠自身变形贴合工件,平面件用普通圆头即可,但弧面、高低落差、多朝向面的异形件,下压时的变形控制是决定印刷效果的核心,异形胶头就是专门解决这个变形匹配问题的。
有客户拿来一个弧面带深腔的工件,要印在腔底。先用通用圆形胶头试,结果中间实、两边虚,还蹭到了腔口。他一连换了三家胶头,情况没多大改变。问题通常不在胶头本身的质量,而在形状没和工件对上。
移印胶头是软的,靠自身变形去贴合工件。工件是平的,一只普通圆头基本都能干;工件一旦有弧度、有高低落差、有几个朝向不同的面,“胶头压下去会怎么变形”就成了决定印刷效果的头号变量。异形胶头要解决的,就是把这个变形控制住。
一、先分清是哪一种“异形”
“异形”是个笼统说法,客户拿来十个工件,可能有十种叫法。但从胶头设计的角度,绝大多数都能归到三类里,而这三类的做法完全不同。
- 弧面件。表面是圆弧的,比如保温杯、化妆瓶、笔杆、球类、圆柱形外壳。胶头要“包住”这段弧,印刷面通常做成大弧度的球面或抛物线面,用自身的弧去贴合工件的弧。两边的弧度越接近,下压时变形越均匀。
- 深腔件。工件有个凹进去的腔,要印在腔底或腔壁,比如深口瓶盖、凹槽件、杯底内壁。胶头必须伸进腔里去印,这时胶头的直径和长度,比形状本身更要紧。
- 多侧面件。一个工件上有几个朝向不同的面都要印,比如六角件、多面体零件、方柱体。要么做组合胶头一次印多个面,要么分几次印、配合旋转。
二、形状:从工件外形反推,而不是从标准型号里挑
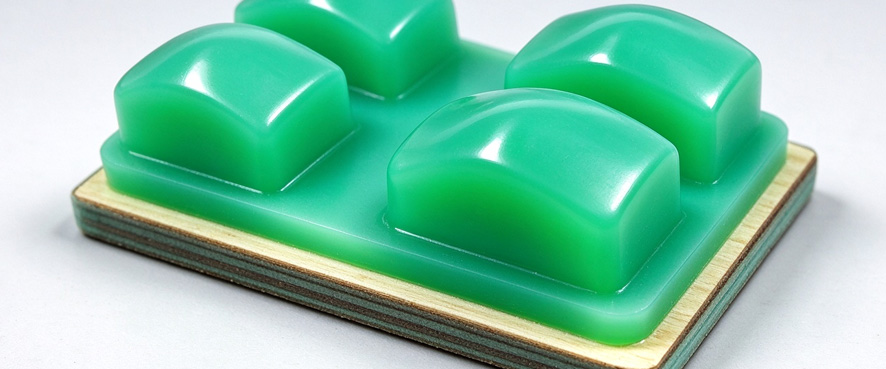
所有标准胶头都有一个共同特征:印刷面顶端略尖、侧面朝中心倾斜。顶端尖,是为了下压时把胶头与工件之间的空气挤出去、不留气泡;侧面倾斜,是为了让胶头受压时均匀变形。异形胶头也不能违背这两条,只是把“尖”和“斜”按工件外形做了调整。
- 弧面件看弧度匹配:胶头印刷面的弧度要接近工件的弧度。做得太“平”,压下去只有中间接触、两边悬空,图案边缘转移不全;做得太“尖”,接触面积小,图案会被拉长。判断依据就是打样——同一件工件,拿两三个不同弧度的胶头试,取接触最均匀的那个。
- 深腔件看直径和长径比:胶头要能伸进腔里,直径必须小于腔口;同时要有足够刚性,不能一压就歪。腔越深、口径越小,长径比越大,胶头下压时越容易偏摆,这就要在硬度上补回来。还要算印压行程——胶头下到腔底时,侧壁不能蹭到腔口边缘,否则图案还没印上就先被擦花。
- 多个位置件看组合还是分次:做组合胶头,是把几个独立胶头按工件的位置拼成一组,一次下压同时印多个地方,效率最高,但对每个小胶头的相对位置精度要求很高,拼不好就会出现“有的位置清楚、有的位置糊”。工件的位置位分布不规则时,宁可分次印刷或用可旋转的胶头,也不硬做组合。
三、硬度:不是越软越好
移印胶头的硬度常用邵氏A表示。同一款硅胶,加硅油越多越软,通常每加2%的硅油,硬度大约降1度。常见取值范围大致分三档:
适合弧面、曲面、薄壁件、易变形工件
多数平面和中度曲面用这一档
适合平面、硬质材料和精细线条
选择原则很简单:工件越不平整、壁越薄,越要偏软;工件越平、材质越硬、线条越细,越要偏硬。但异形件经常出现“两头不到岸”——软了胶头塌陷、图案变形,硬了贴合不够、边缘缺墨。遇到这种情况,靠算硬度是算不出来的,只能打样试。
这里有一句必须提醒:胶头的实际手感不只由度数决定,还取决于硅胶的型号和配方。不同供应商的“20A”,摸起来并不一样。所以提需求时,与其坚持“我就要20度”,不如把工件和图案一起交过去,让厂家按贴合效果来配。德辉盛这边的模具房可以做到 15A 到 80A,覆盖软硬两端。
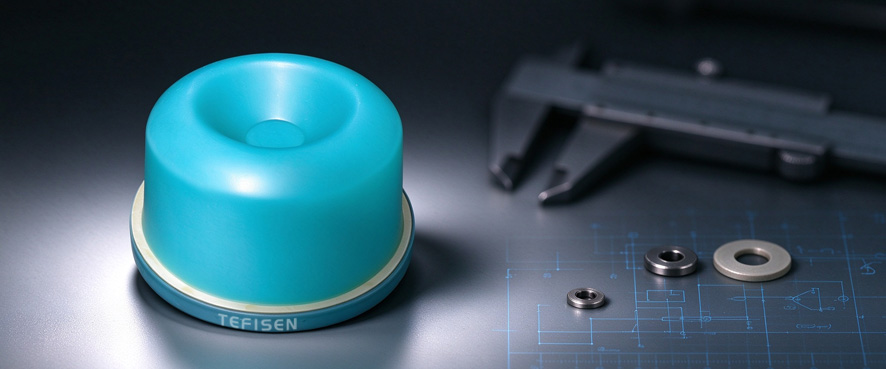
四、尺寸:比图案大多少,是有讲究的
两条经验值。一是胶头的印刷面要比图案大 20%—30%。留这个余量,是因为胶头下压时会向四周扩散变形,余量不够,图案最外缘容易被“吃掉”。二是也不能做得太大。胶头越大,需要的压力越大,变形量也越大,图案反而容易被拉长、变形。经验上,把变形量控制在图案尺寸的 10%—15% 以内比较稳妥。
深腔件的胶头还要额外留长度:胶头必须够长、伸得到腔底,同时整个下压行程里都不能碰到腔壁。
五、什么时候要开专用模,什么时候拿现货就行
现货胶头是标准圆形、方形、长条形,模具有现成的,拿来就用,交期快、单价低。工件是平面或常规弧面、图案位置规矩,现货基本够用。
以下情况才需要按工件单独开模:工件形状特殊、图案位置别扭(比如贴着腔底或某个斜面上)、对印刷一致性要求高、或者要批量量产。开模的周期和成本都比拿现货高,但一次做对,后面量产就稳。
异形移印胶头要不要开模,判断方法很直接:先拿现货胶头试印。如果怎么调压力、怎么换硬度都印不好——边缘缺、位置偏、变形不均——说明问题在形状本身,那就该开模了;如果只是细节不够清楚,先调硬度和压力,未必到开模这一步。
六、给厂家提需求,把这五样备齐
想让厂家出方案快一点,提需求时把这几样一起给:工件实物,或者 3D 图加关键尺寸;要印的图案——位置、大小、几种颜色;工件材质——PS、ABS、PC、金属、玻璃还是别的;图案的精度要求——最小线宽多少、要不要套色;设备信息——移印机型号、胶头安装方式。
最省事的做法是直接寄几个工件过去,让厂家上机试印,一次就能判断形状和硬度对不对。
七、德辉盛在异形胶头上的能力
德辉盛TEFISEN从2003年开始做特种印刷设备,胶头是自己的模具房在做,用的是水晶模。产品分圆形、方形、长条形、方角、异形五大系列,现成模具一千多个,其中异形是单独的一类;硬度从 15A 到 80A 都能做。常规流程是48小时内给出方案、7到13天拿到样品,从开模到量产一条龙。
异形胶头的难点集中在一件事上:形状要和工件对上、硬度要和形状配上,两样都不对,试再多也只停在参数表上。所以这类活建议直接寄件打样——德辉盛可按工件实际外形来设计胶头,先试印确认效果再批量。
有需要了解胶头为什么要定制、定制的价值在哪,可以先看德辉盛官网的另一篇:定制移印胶头。
结尾
异形移印胶头说到底是“按工件倒推”的活。先看工件是哪一类异形,再定形状,然后配硬度,最后定尺寸;实在没有现成形状对的,才开专用模。
如果你手上有弧面、深腔或多侧面的工件要印,可以把工件实物或者外形尺寸发过来——要印的面在哪、印什么内容、工件是什么材质。德辉盛按工件外形设计胶头形状、推荐硬度,也可以先做几个样品试印,看贴合和转移效果。
常见问题
Q:异形移印胶头开模一般需要多久?
常规异形胶头开模+打样周期7-13天,简单改型3-5天即可,具体取决于工件复杂程度。
Q:胶头印弧面总是边缘缺墨怎么办?
首先检查胶头弧度是否和工件弧度匹配,通常是胶头弧度太平导致两侧悬空;其次可以适当降低硬度2-3度,增加贴合性,同时调整下压行程不要超过胶头总高度的1/3。
Q:深腔印刷胶头总是蹭到腔口怎么办?
需要重新核算胶头直径和长径比,胶头直径至少比腔口小2mm以上,同时适当提高硬度增加刚性,避免下压倒伏蹭到侧壁;如果腔特别深,建议做带锥度的细长尖头胶头。