
新闻中心
移印生产线自动化改造:从“人等人”到“机器等人”的升级路径


做了这么多年印刷设备,我越来越明显地感觉到一个行业变化:以前客户问的是“这台机器多少钱”,现在问得更多的是“能不能帮我省个人”。
车间里人工成本一年比一年高,年轻人不愿意干这种重复性高的活,招工缺口越来越大。有行业统计显示,珠三角地区的印刷普工月薪已从五年前的4000元左右涨到了现在的6500元以上,即便开出更高薪资,依然很难招到稳定熟手。
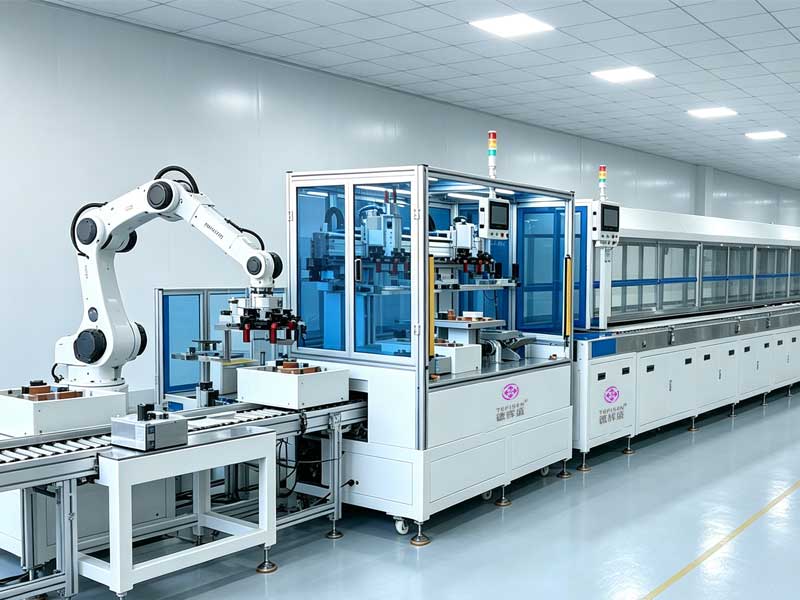
于是越来越多的工厂把目光投向了移印生产线自动化改造——不用全部替换原有设备,只针对现有产线做升级,通过自动上下料、视觉定位、流水线衔接,把原来靠人工盯守的工序全部串联起来,让机器主动替人完成重复劳作,这也是当下印刷工厂降本增效最务实的选择。
一、为什么要做移印生产线自动化改造?
说到底就三个字:省人、稳品、提效,每一项都直接对应工厂的核心收益。
● 省人:一台半自动移印机至少要配一个人守着上料下料,两班倒就是两个人。完成移印生产线自动化改造后,一个操作工就能同时看管三五台设备,人工成本直接大幅下降。有合作客户算过一笔账:一台移印机配一个操作工,一年人工成本大概8万元(含社保、食宿、管理成本),产线上4台机一年就要32万元人工支出。而对应的移印生产线自动化改造投入仅30万元左右,一年就能收回全部改造成本。
● 稳品:人工上料位置容易出现偏差,同一批产品印出来位置时左时右,不良率居高不下。通过移印生产线自动化改造后,定位精度可以稳定控制在±0.05mm以内,良品率从原来的90%左右直接提升到98%以上。做SD卡印刷的客户反馈尤为明显:0.2mm的微缩文字印刷,改造前不良率长期在5%,完成移印生产线自动化改造后直接降到0.5%以下。
● 提效:人工上料需要预留操作时间,机器只能停转等待。完成移印生产线自动化改造后,用振动盘、输送带、机械手实现自动供料,设备可以24小时连续运转,整体产能提升30%-60%。有包装印刷厂的实测数据显示,改造前单班产能约3000件,完成移印生产线自动化改造后提升到4500件,效率直接提升了50%。
用真实数据说话,这笔投入账算得非常清晰:移印生产线自动化改造的常规回报周期通常在12-18个月,按设备5年使用寿命计算,后三年省下的人工成本、多产出的产能,全部都是工厂的纯利润。
二、移印生产线自动化改造的四大核心模块
移印生产线自动化改造不是简单地给设备加装一个机械手,而是把整条产线的工序逻辑重新梳理串联起来。结合目前行业成熟的技术方案,移印生产线自动化改造主要围绕四大核心模块展开:
1. 自动上下料模块
这是移印生产线自动化改造里最基础也最核心的一步,把原来靠人工上料、取料、放料的重复动作,全部交给自动化机构完成。
目前行业内成熟的实现方式有三类:链条传动+托盘定位方案,通过链条带动托板循环转动,产品放在托板的模具凹槽里,链条停顿时机与移印机动作完全同步,可实现每小时1500-2500件的连续化移印;机械手自动上下料方案,通过预设坐标控制机械手抓取和放置产品,两台机械手协同工作,一台负责上料、一台负责下料,通过行程控制优化作业节奏,目前工业机械手在移印自动化线中的普及率已从2020年的15%提升至35%以上;输送带+链板循环方案,多个承托台安装在链板上随链条循环转动,产品依次经过上料、移印、下料工位,结构简单改造成本低,适合对精度要求不高的普通产品。
这里有一个关键设计提醒:移印生产线自动化改造里的自动上料环节,最怕的就是定位不准,产品放偏印出来就是废品。所以在设计上料机构时,通常会设置第一中间位置坐标和第二中间位置坐标的配合,让机械手先移动到中间位置再精准到位,避免直接冲击导致的位置偏移。
2. 视觉定位与检测模块
这是移印生产线自动化改造中容易被忽视,但对品质提升至关重要的一环,尤其对多色套印要求高的产品,视觉系统几乎是移印生产线自动化改造的标配。
它的核心作用分为两部分:移印前定位,通过CCD相机拍摄产品位置,软件自动计算偏移量,伺服驱动工作台微调补偿,确保每次印刷位置完全一致,定位精度可达±0.02mm,比人工定位的±0.1-0.2mm精度高了一个量级;印刷后检测,支持抽检或全检印刷质量,发现不良品自动剔除,避免不良品流入下一工序,检测速度可达每分钟120-150件,效率远超人工目检。
在高端移印生产线自动化改造方案中,视觉系统还能实现校正视觉与定位视觉分离,两组视觉分别负责产品位置校正和印刷质量检测,各司其职,同时兼顾运行效率和印刷精度。
3. 多工位转盘/穿梭模块
针对需要多道工序的产品,比如多色套印、移印+烘干+检测的复合需求,移印生产线自动化改造方案通常会引入转盘或穿梭机构,让产品在不同工位之间自动流转。
目前主流的成熟方案有两种:回转式多工位转盘,进料、第一色移印、第二色移印、下料四个工位环绕转盘布置,产品依次经过各工位完成全部工序,适合双色或多色套印产品,转盘式移印机通常配置4-8个工位,效率比穿梭式高20%-40%;伺服穿梭台,产品沿直线方向依次经过多个加工工位,各工位联动控制,避免单机操作中重复定位导致的精度下降,穿梭式方案精度更高,适合精度要求±0.03mm以内的高要求产品。
这类移印生产线自动化改造方案的核心设计逻辑,是让取墨、移印、清洁三个动作同时进行:一组移印组件在移印的同时,另一组正在取墨,第三组在清洁,三个工序互不耽误,实现效率最大化。
4. 多工序联动集成模块
当移印生产线自动化改造从单台设备延伸到整条产线时,多工序联动就成了核心关键。不只是完成移印环节的升级,还要把上下料、定位、烘干、检测、贴标等前后工序全部串联起来。
我们接触过一套典型的自动移印贴标生产线改造案例,从上料到移印、贴标、下料四个工序在一条线上自动完成,通过移载模组上的多个夹持装置协同工作,实现各工序的高效衔接,整线长度通常在3-6米,工厂现有车间的占地空间完全可以适配。
三、移印生产线自动化改造方案怎么选?几个实用参考维度
移印生产线自动化改造没有通用的标准答案,要根据工厂自己的产品特点、车间现场条件和预算来定制,不同场景对应的改造方向差异很大:
| 产品特点 | 推荐改造方向 | 核心关注点 |
| 尺寸小、量大(如电子按键、瓶盖) | 振动盘+输送带自动上料 | 供料稳定性、防卡料 |
| 尺寸中等、多品种(如玩具、化妆品) | 机械手上下料+视觉定位 | 换产速度、程序存储 |
| 需要多色套印(如手机壳、SD卡) | 多工位转盘+CCD视觉对位 | 套印精度、工位间衔接 |
| 整条产线改造(含移印+检测+贴标) | 多工序联动集成方案 | 各工序节拍匹配、缓冲设计 |
大家也可以参考这份投入产出参考表,结合自身情况选择:
| 改造类型 | 参考投入 | 年人工节省 | 效率提升 | 回本周期 |
| 单机自动上下料 | 5-10万 | 1人×8万=8万 | 30% | 12-15个月 |
| 单机+视觉定位 | 12-18万 | 1人×8万=8万 | 35% | 18-24个月 |
| 多工位转盘改造 | 20-30万 | 2人×8万=16万 | 40% | 15-18个月 |
| 整线自动化集成 | 50万起 | 3-4人×8万=24-32万 | 50%+ | 18-24个月 |
如果预算允许,可以一次改造到位。当然也可以按预算和节奏分步走,没必要一次性投入太大:第一步先上自动上下料,解决最耗人力的人工上下料环节,投入仅5-10万,先拿到第一波降本收益;第二步追加8-10万加装视觉定位,解决质量稳定性问题;第三步再投入20-40万串联多工序联动,最终实现整线自动化。每一步投入都可控,改造效果也可以逐步验证,大幅降低试错成本。
四、德辉盛能提供的移印生产线自动化改造服务
德辉盛在移印行业深耕20多年,对移印生产线自动化改造这块积累了完整的定制化方案能力:
● 单机自动化改造:给工厂现有移印机加装自动上下料、视觉定位、自动清洁胶头等模块,不需要改动原有设备机架和核心结构,投入小、见效快,常规改造周期仅30-45天。
● 多工位转盘/穿梭方案:针对多色套印、多工序产品,定制专属转盘或穿梭工作台,实现产品在工位之间自动流转,套印精度可控在±0.03mm以内,制造周期45-60天。
● 整线自动化集成:从自动上料到移印、检测、下料、装箱,整条线全部串联打通,全程不需要人工干预,生产数据可追溯,整线交付周期通常60-90天。
● 配套耗材一站式供应:移印生产线自动化改造完成后,移印胶头、钢板、油墨等耗材继续由德辉盛配套供应,设备+耗材一家搞定,后续服务责任清晰,不用多方对接扯皮。
移印生产线自动化改造,说到底就是用技术把“人等机器”变成“机器等人”。以前人工上料的时候,设备在空转等待;人工检测的时候,设备还在停着等,把这些原本被浪费的等待时间全部填满,工厂的产能自然就上去了。
有合作客户做过真实测算:原来一条线4个人,两班倒需要8个人,年产约100万件。完成移印生产线自动化改造后,1个人就能看管4台机,两班倒只需要2个人,人工少了75%,产能反而涨到了150万件——这就是移印生产线自动化改造给工厂带来的实实在在的收益。
如果你也在考虑移印生产线自动化改造,不管是单机升级还是整线改造,都可以寄样品过来,德辉盛可以根据你的产品特性、预算范围和车间现场条件,定制一套专属的移印生产线自动化改造方案。