
新闻中心
移印油墨粘度过大怎么办?6个实用处理讲透


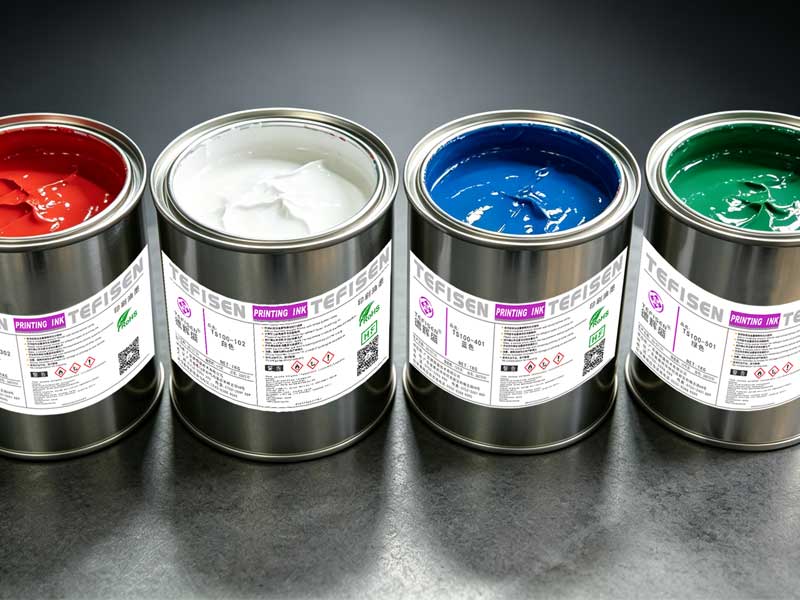
干过移印的老师傅都有这种经历:油墨刚开罐还好好的,印着印着就越来越“黏糊”,拉丝、堵版、图案残缺,越印越烦躁。尤其是白色油墨,钛白粉含量高、比重大,比黑墨红墨更容易“闹情绪”。你要是头一回用白墨,十有八九会被它的脾气搞懵。今天这篇就不整虚的,用TS100白色油墨当例子,把这6个方法掰开揉碎讲清楚——加稀释剂、选型号、调压力、控速度、管温湿度、防回稠,全给你串起来。油墨粘度一般控制在200-600 cP之间最顺手,超过800 cP就容易出问题。调粘度的同时,压力、速度也得跟着调——这三样是绑在一根绳上的蚂蚱。
一、下面介绍6个实用处理方法,话不多说,跟着小篇一起来试试吧!
方法一:加稀释剂,但别“一下倒猛了”
粘度大了怎么办?最直接的办法就是加稀释剂。
但很多老师傅吃过这个亏——一着急倒多了,油墨直接从“太稠”变成“太稀”,印出来图案边缘发虚、糊成一片,比太稠还难救。
正确做法:每次只加3%-5%,加完搅匀,试印几版看看效果,不够再加。TS100系列官方推荐的稀释剂添加量是20%-40%,但那是总量,得分几次加。
白色油墨的脾气:遮盖力强、颜料含量高,我一般从25%左右起步试印,宁可多试几次,也别一下子加过头。
方法二:V1、V3、V5怎么选?记住三条原则就行
TS100系列配了三种稀释剂——V1、V3、V5。很多师傅搞不清啥时候用哪个,其实记住三句话就够了:
V1(标准型) :平常就用它。车间温湿度正常(20-25℃,湿度50%-60%),用它最稳妥。
V3(中慢干) :夏天热、印大面积、图案精细的时候换它。溶剂跑得快容易堵版,V3能帮你“刹住车”。
V5(慢干) :极高温天气、超大实地、对光泽度要求特别高的时候上它。油墨有足够时间“摊平”,光泽度更好。
简单粗暴的选法:常规用V1,热天换V3,极热或高要求用V5。千万别混用,TS100只能用V1/V3/V5,混了其他体系的稀释剂,油墨可能结块报废。
方法三:压力不对,粘度调好了也白搭
粘度调好了,压力没跟上,照样印不好。压力这块有个口诀——“轻了印不清,重了印模糊”。
胶头压力:一般0.5-1.5公斤。取墨压力控制在1-2公斤。压力轻了,油墨转不过去,图案残缺、颜色发淡;压力重了,油墨被挤出来,边缘模糊。
白色油墨的“特殊待遇”:白色颜料含量高、流动性差,压力偏轻时更容易出现转印不全的问题。所以白墨通常需要比别的颜色稍微“压重一点”。
钢版压力:1.0-2.0公斤。压力小了刮不干净,拖墨;压力大了伤钢板。
刮刀压力:以“刮得干净”为准,别太狠。太狠了刮刀和钢板都伤得快。
怎么判断压力合不合适? 看胶头沾墨后的压缩量,一般印的时候胶头纵向压缩量在10mm左右就对了。太少了压不实,太多了压变形。
多色移印机各个单元的压力尽量保持一致,差异超过20%,套印精度就会明显下降。
方法四:速度调不对,油墨“来不及”或“过头了”
很多师傅觉得“速度越快越好”,其实不对。速度要和粘度匹配——速度快,油墨粘度得低一点;粘度大,速度就得放慢一点。
德辉盛的老师傅总结过一句话:“速度快图案清,速度慢图案均。”但前提是粘度对得上。
胶头移动速度:一般每分钟10-20次,根据油墨干燥速度灵活调整。
印刷速度:通常每小时1200-2500次。太快了,油墨还没来得及转印就干了,图案残缺;太慢了,效率跟不上。
白色油墨特别提醒:TS100白色油墨粘度偏大的时候,如果速度太快,油墨来不及从胶头转移到产品上就已经“凝固”了。这时候宁可牺牲一点速度,先把良品率提上来。
速度慢的时候溶剂挥发时间长,油墨容易干;速度快的时候挥发时间短,油墨保持湿润的时间更长。夏天高温时,除了换V3/V5,适当提速也能减少堵版风险。
方法五:温度湿度影响很大,别跟老天爷对着干
温度对油墨粘度的影响特别直接——温度每升高10℃,油墨粘度大约会下降20%。夏天油墨容易变稀,冬天容易变稠。
理想工况:室温18-25℃,湿度50%-60%。
夏天:换V3或V5,减慢挥发速度。油盅盖好,减少油墨暴露。
冬天:V1的比例适当往上提(接近40%),或者把油墨提前放到车间“暖和”一会儿再印。
方法六:注意油墨“回稠”,别反复加稀释剂
油墨越印越稠,补加稀释剂是正常的。但有个细节很多人没注意——每次补加稀释剂,油墨里的树脂、颜料、溶剂比例都在变。补的次数多了,附着力、光泽度、耐磨性会慢慢下降。
二、几点实用建议:
少量多次——每次只加3%-5%,别贪多
充分搅拌——加完搅匀,不然油盅里上下的粘度不一样
该换就换——如果补了三四次,效果明显不如刚开始,别硬撑,换新墨
有条件的上循环供墨——油墨结皮和粘度波动都会少很多,省心
三、补充几个实用知识点
粘度怎么测? 靠手感不准,最好用涂-4杯,25℃环境下测到25-30秒就差不多。移印油墨理想粘度范围一般在200-600 cP。
钢板蚀刻深度也要匹配:粘度偏大的时候,如果蚀刻深度不够(TS100建议2.4-2.5微米),胶头蘸到的油墨量更少,印出来更淡。粘度和钢板深度得匹配好。
不同油墨体系差异大:水性油墨对温湿度更敏感,UV油墨要在两色之间固化,粘度控制窗口更窄。别混用稀释剂,务必用配套的。
别为了好印牺牲性能:过度稀释虽然解决了流动问题,但附着力、耐磨性、遮盖力都会受影响。TS100系列的稀释剂添加量控制在20%-40%范围内,别超。
速查表:碰到啥问题,一眼就能找到办法
| 问题 | 原因 | 解决方法 |
| 新开罐就很稠 | 出厂粘度高或天气冷 | 加V1 20-30%,搅匀试印 |
| 越印越稠 | 稀释剂挥发 | 补V1或V3,每次3%-5% |
| 夏天干太快、老堵版 | 挥发太快 | 换V3,适当提速 |
| 极高温天、超大实地 | 干太快+流平不够 | 换V5,速度放慢 |
| 印出来残缺、颜色淡 | 胶头压力不够 | 调到0.5-1.5公斤 |
| 边缘模糊、溢墨 | 胶头压力过大 | 减小压力,检查压缩量 |
| 钢板刮不干净、拖墨 | 钢版压力小或刮刀压力小 | 钢版调到1.0-2.0公斤 |
| 刮刀磨损快、钢板有划痕 | 刮刀压力太大 | 调到“刮得干净即可” |
| 速度太快图案不全 | 油墨来不及转移 | 降低速度,或加V3/V5 |
| 速度太慢效率低 | 油墨干得太慢 | 适当提速,或换V1 |
| 多色套印跑位 | 各单元压力不一致 | 差异控制在20%以内 |
| 油墨有气泡 | 太稠或搅拌太猛 | 加2%消泡剂 |
四、最后说两句
油墨粘度、压力、速度,这三样是绑在一起的。粘度调好了,压力不对,印不出来;压力和速度都对了,粘度没调好,也白搭——三者必须协同调整。
TS100白色油墨因为颜料含量高,比其他颜色“娇气”一点,多给点耐心就好。调好了,白色也能印得清晰、饱满、附着力杠杠的。
如果你也遇到过油墨粘稠拉不开、越印越糟心的问题,不妨对照上面的表试试——说不定就是压力少调了一点点,或者稀释剂选错了型号。 有经验的师傅都是一边印一边微调,你也行。